
La croissance de l'automatisation stimule la demande de composants en caoutchouc personnalisés
Lecture des données d'installation du robot à travers les joints, les pinces, les coussins, les diaphragmes et les interfaces flexibles moins visibles à l'intérieur de chaque cellule
Les données de livraison de robots comptabilisent les machines visibles. Elles ne prennent pas en compte les petits joints, les interfaces d'aspiration, les passe-câbles, les butoirs, les diaphragmes et les éléments anti-vibrations qui permettent à ces machines de fonctionner dans la poussière, le liquide de refroidissement, la chaleur ou lors de mouvements rapides. Nombre de ces pièces sont conçues autour d'une cellule ou d'un effecteur.
La demande de composants en caoutchouc pour l'automatisation augmente du fait de la spécialisation croissante des équipements. Un bras standard peut servir dans plusieurs secteurs, mais son système de préhension, son circuit hydraulique, ses protections et son interface de traitement varient selon le produit manipulé.
Base d'installation actuelle
La Fédération internationale de robotique indique que 542 000 robots industriels ont été installés dans le monde en 2024, soit plus du double du niveau enregistré dix ans auparavant. Les installations annuelles ont dépassé les 500 000 pour la quatrième année consécutive, et l’Asie a représenté 74 % des nouveaux déploiements. [1]
Les mêmes données montrent une demande différente selon l'industrie. Le secteur électrique et électronique a enregistré 128 899 installations en 2024, l'automobile 126 088, la métallurgie et les machines 88 777 et les plastiques et produits chimiques 26 491. Chaque groupe expose les composants à des milieux et des mouvements différents. [2]
À l'effecteur terminal
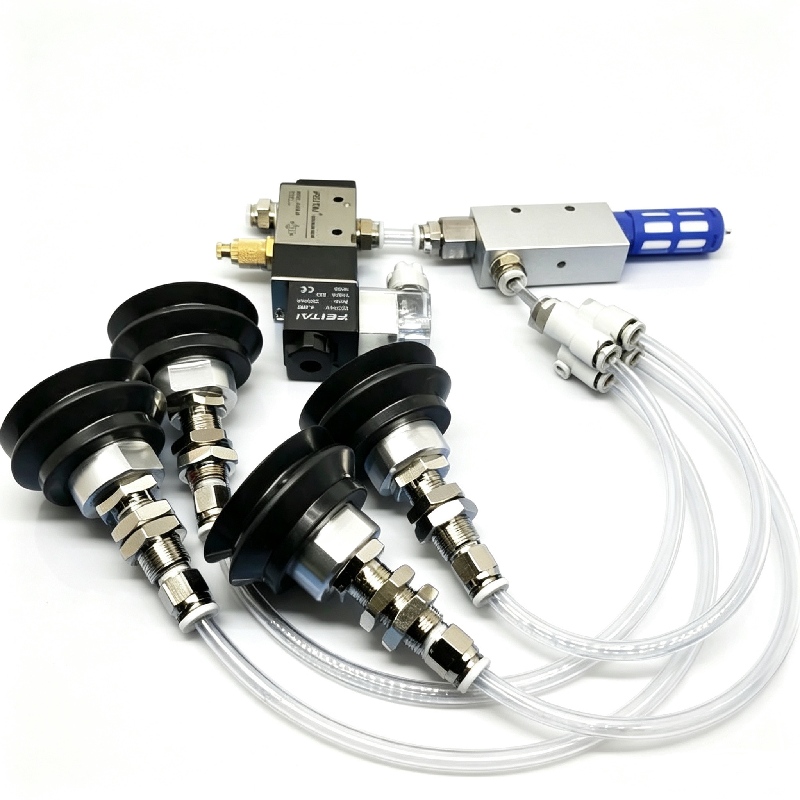
Les pièces en caoutchouc des équipements robotisés comprennent des ventouses, des doigts flexibles, des coussinets et des soufflets. Le caoutchouc doit adhérer sans laisser de traces, reprendre sa forme initiale à la cadence de cycle et résister à la poussière ou aux produits chimiques de nettoyage. La géométrie est souvent adaptée à l'objet manipulé plutôt qu'à une taille standard.
Des composants en caoutchouc sur mesure permettent d'intégrer des canaux d'aspiration, des joints d'étanchéité et des nervures de renfort dans un seul moule. La conception doit néanmoins permettre le nettoyage, l'inspection et le remplacement. Une coupelle complexe dissimulant des fissures peut engendrer des arrêts de production imprévus.
À l'intérieur du circuit pneumatique et hydraulique
Les joints d'étanchéité pour l'automatisation industrielle fonctionnent dans les vérins, les vannes, les collecteurs et les raccords rapides. Des cadences de fonctionnement élevées peuvent accroître la chaleur de frottement et l'usure. La pression intermittente, les démarrages à sec et la lubrification à l'air comprimé modifient les performances par rapport à un essai statique sur banc.
Une membrane de régulateur de pression peut nécessiter une épaisseur uniforme et une faible hystérésis. SIMTEC indique que les membranes LSR peuvent être moulées avec une épaisseur minimale de 0,15 mm pour la détection de pression, tandis que la distribution de l'épaisseur et les distorsions d'assemblage influent sur la réponse. [3]
Autour des capteurs et de l'électronique
L'ajout de capteurs crée davantage d'ouvertures pour les câbles et les connecteurs. Les œillets et les joints d'étanchéité du boîtier protègent contre les projections de liquide de refroidissement, les lavages et la poussière, tout en permettant l'assemblage. Une conception avec fixation par collage ou par rétention peut réduire le risque de manquer un joint desserré lors d'une installation automatisée.
Les pièces en caoutchouc destinées à l'automatisation à proximité de caméras ou d'optiques peuvent également être soumises à des limites de particules et de résidus volatils. L'environnement de moulage de la pièce ne définit pas l'état de surface de la pièce livrée. Le nettoyage, la post-cuisson et l'emballage doivent être spécifiés séparément.
Entre la machine et le sol
Les supports et les butoirs servent à gérer les vibrations, les chocs et l'énergie en fin de course. Si la vitesse de déplacement augmente, la fréquence perturbatrice peut se modifier ou l'énergie d'impact s'accroître. Une pièce conçue pour une vitesse de machine donnée ne sera probablement plus adaptée à la même bande de fréquences après la mise à niveau de la machine.
La demande de pièces en caoutchouc sur le marché de l'automatisation ne dépendra pas uniquement des nouveaux équipements. Elle concernera également la refonte et le remplacement. L'installation de nouveaux capteurs, les charges utiles importantes et les cycles de production rapides peuvent modifier la charge, la température ou l'exposition chimique des pièces en caoutchouc déjà installées.
La personnalisation nécessite une entrée stable
Le terme « sur mesure » ne doit pas être interprété comme étant indéfini. Il est nécessaire de consigner la géométrie d'accouplement, la force ou la pression, la trajectoire du mouvement, l'environnement, la durée de vie, la méthode d'assemblage et les limites d'inspection. Ces paramètres permettent au fournisseur de choisir entre une géométrie unique à valeur ajoutée et un joint standard, gage de sécurité.
Les joints d'étanchéité pour l'automatisation industrielle, par exemple, doivent être conçus pour fonctionner en conditions normales et anormales. Des situations telles que les arrêts d'urgence, les pertes d'air, les blocages, le nettoyage et les longues périodes d'inactivité peuvent engendrer des contraintes ou une exposition chimique maximales, même si elles ne font pas partie du cycle de fonctionnement standard.
Parcours de qualification pratique
Les pièces en caoutchouc pour robots, encore à l'état de concept, doivent pouvoir répondre à une question très précise : par exemple, la force appliquée au point de préhension est-elle adéquate ? Y aura-t-il une fuite après le scellement ? Les prototypes destinés à la production nécessiteront la connaissance précise de la cavité, du composé et du procédé de fabrication. Ils seront ensuite testés en conditions normales d'utilisation et de nettoyage.
Les résultats des tests peuvent également être obtenus sous forme de vidéo accélérée si celle-ci n'a pas été réalisée pendant la période de test. Le recours aux tests sous vide est l'une des meilleures méthodes pour détecter les fuites d'étanchéité et servir de référence. D'autres paramètres, tels que la force d'insertion d'un joint lors d'une étape donnée et le temps de réaction, peuvent être déterminés et vérifiés par vidéo. Les variations de température et les niveaux de vibration peuvent également révéler la dégradation du joint bien avant qu'elle ne soit visible à l'œil nu. Il convient d'inspecter les surfaces d'étanchéité et les zones présentant la plus grande déformation après démontage.
Les joints en caoutchouc pour systèmes automatisés servent également à l'intégration. Ces supports collés ou ces éléments de positionnement moulés facilitent la préhension par les bras robotisés, mais l'ajout d'une nouvelle surface de contact nécessite une validation de l'adhérence et du jeu. La cellule de production et le composant doivent être libérés simultanément.
La planification et les prévisions des stocks doivent définir clairement les quantités de prototypes, la montée en puissance de la production et la production stabilisée. Un outillage à grande capacité peut réduire les coûts de conversion unitaire pour les volumes importants, mais il peut également engendrer des opérations d'équilibrage et de contrôle inutiles pour les premières phases de développement. La politique d'outillage doit tenir compte de l'historique des commandes clients réelles du programme.
Les équipes de maintenance sont également des utilisateurs finaux d'un composant. La procédure de remplacement d'un soufflet ou d'un pare-chocs sur mesure doit être clairement définie, de même que son orientation et les caractéristiques à vérifier. Si une version de composant peut être utilisée au même emplacement que plusieurs autres, le système d'étiquetage ne doit pas permettre qu'une pièce présentant une dureté ou une géométrie incorrecte parvienne à la machine.
Dès la conception, la continuité de l'approvisionnement est un facteur déterminant. L'agrément du fournisseur de composés, la durée de conservation de ces composés, la propriété de l'outillage et la stratégie de gestion des pièces de rechange doivent impérativement être pris en compte. Si le processus de production d'une pièce est particulièrement complexe et non documenté, il est fort probable que cette pièce, à elle seule, engendre un temps d'arrêt supérieur à celui initialement prévu pour la pièce de rechange.
Enfin, il convient d'examiner le coût au niveau de la machine. La suppression des dispositifs de fixation, des changements d'outils, de l'assemblage manuel, etc., ainsi que la réduction des efforts liés aux capteurs et à la maintenance, doivent être prises en compte dans le calcul. Une pièce nécessitant uniquement une empreinte n'apportera pas suffisamment de valeur ajoutée pour justifier le passage d'une pièce standard à une pièce sur mesure. En revanche, une pièce personnalisée ne se justifie que si son surcoût par rapport à une pièce standard est inférieur au gain réalisé grâce à la suppression de cette dernière, plus onéreuse.
Lorsque vous recherchez un service comme Yida pour la production de pièces en caoutchouc sur mesure, préparez-vous également à fournir l'agencement des cellules, la fonction des composants, le fluide de fabrication, le cycle de production, la charge, la température, la méthode de nettoyage, l'emballage et la capacité annuelle prévue. Ces informations permettent de transformer la demande de composants en caoutchouc personnalisés en une pièce moulable et vérifiable par des tests, entre autres, sans avoir à tout recommencer à zéro à chaque fois.



