
La conception légère redéfinit l'intégration des composants caoutchouc-métal.
La conception légère redéfinit l'intégration des composants caoutchouc-métal.
Analyse du chemin de charge pour les supports minces en matériaux mixtes et les élastomères collés dans les véhicules et équipements modernes
Le support a été aminci pour réduire sa masse. Le prototype suivant présentait une fuite entre deux boulons, malgré un joint d'étanchéité et un couple de serrage inchangés. Le retrait de métal avait également diminué la rigidité de la bride, ce qui entraînait une ouverture locale du joint lors des variations de pression et de température.
Les composants légers en caoutchouc et métal doivent être conçus en tenant compte de la zone de charge. Le remplacement de l'acier par de l'aluminium, du magnésium, du plastique ou des matériaux composites modifie la flexion, la dilatation thermique, la chimie de surface et le comportement à la corrosion. Le caoutchouc ne peut compenser tous les effets en devenant plus souple ou plus épais.
Entre la machine et le sol
Les supports et les butoirs servent à gérer les vibrations, les chocs et l'énergie en fin de course. Si la vitesse de déplacement augmente, la fréquence perturbatrice peut se modifier ou l'énergie d'impact s'accroître. Une pièce conçue pour une vitesse de machine donnée ne sera probablement plus adaptée à la même bande de fréquences après la mise à niveau de la machine.
La demande de pièces en caoutchouc sur le marché de l'automatisation ne dépendra pas uniquement des nouveaux équipements. Elle concernera également la refonte et le remplacement. L'installation de nouveaux capteurs, les charges utiles importantes et les cycles de production rapides peuvent modifier la charge, la température ou l'exposition chimique des pièces en caoutchouc déjà installées.
La personnalisation nécessite une entrée stable
Le terme « sur mesure » ne doit pas être interprété comme étant indéfini. Il est nécessaire de consigner la géométrie d'accouplement, la force ou la pression, la trajectoire du mouvement, l'environnement, la durée de vie, la méthode d'assemblage et les limites d'inspection. Ces paramètres permettent au fournisseur de choisir entre une géométrie unique à valeur ajoutée et un joint standard, gage de sécurité.
Les joints d'étanchéité pour l'automatisation industrielle, par exemple, doivent être conçus pour fonctionner en conditions normales et anormales. Des situations telles que les arrêts d'urgence, les pertes d'air, les blocages, le nettoyage et les longues périodes d'inactivité peuvent engendrer des contraintes ou une exposition chimique maximales, même si elles ne font pas partie du cycle de fonctionnement standard.
Parcours de qualification pratique
Les pièces en caoutchouc pour robots, encore à l'état de concept, doivent pouvoir répondre à une question très précise : par exemple, la force appliquée au point de préhension est-elle adéquate ? Y aura-t-il une fuite après le scellement ? Les prototypes destinés à la production nécessiteront la connaissance précise de la cavité, du composé et du procédé de fabrication. Ils seront ensuite testés en conditions normales d'utilisation et de nettoyage.
Les résultats des tests peuvent également être obtenus sous forme de vidéo accélérée si celle-ci n'a pas été réalisée pendant la période de test. Le recours aux tests sous vide est l'une des meilleures méthodes pour détecter les fuites d'étanchéité et servir de référence. D'autres paramètres, tels que la force d'insertion d'un joint lors d'une étape donnée et le temps de réaction, peuvent être déterminés et vérifiés par vidéo. Les variations de température et les niveaux de vibration peuvent également révéler la dégradation du joint bien avant qu'elle ne soit visible à l'œil nu. Il convient d'inspecter les surfaces d'étanchéité et les zones présentant la plus grande déformation après démontage.
Les joints en caoutchouc pour systèmes automatisés servent également à l'intégration. Ces supports collés ou ces éléments de positionnement moulés facilitent la préhension par les bras robotisés, mais l'ajout d'une nouvelle surface de contact nécessite une validation de l'adhérence et du jeu. La cellule de production et le composant doivent être libérés simultanément.
La planification et les prévisions des stocks doivent définir clairement les quantités de prototypes, la montée en puissance de la production et la production stabilisée. Un outillage à grande capacité peut réduire les coûts de conversion unitaire pour les volumes importants, mais il peut également engendrer des opérations d'équilibrage et de contrôle inutiles pour les premières phases de développement. La politique d'outillage doit tenir compte de l'historique des commandes clients réelles du programme.
Les équipes de maintenance sont également des utilisateurs finaux d'un composant. La procédure de remplacement d'un soufflet ou d'un pare-chocs sur mesure doit être clairement définie, de même que son orientation et les caractéristiques à vérifier. Si une version de composant peut être utilisée au même emplacement que plusieurs autres, le système d'étiquetage ne doit pas permettre qu'une pièce présentant une dureté ou une géométrie incorrecte parvienne à la machine.
Dès la conception, la continuité de l'approvisionnement est un facteur déterminant. L'agrément du fournisseur de composés, la durée de conservation de ces composés, la propriété de l'outillage et la stratégie de gestion des pièces de rechange doivent impérativement être pris en compte. Si le processus de production d'une pièce est particulièrement complexe et non documenté, il est fort probable que cette pièce, à elle seule, engendre un temps d'arrêt supérieur à celui initialement prévu pour la pièce de rechange.
Enfin, il convient d'examiner le coût au niveau de la machine. La suppression des dispositifs de fixation, des changements d'outils, de l'assemblage manuel, etc., ainsi que la réduction des efforts liés aux capteurs et à la maintenance, doivent être prises en compte dans le calcul. Une pièce nécessitant uniquement une empreinte n'apportera pas suffisamment de valeur ajoutée pour justifier le passage d'une pièce standard à une pièce sur mesure. En revanche, une pièce personnalisée ne se justifie que si son surcoût par rapport à une pièce standard est inférieur au gain réalisé grâce à la suppression de cette dernière, plus onéreuse.
Lorsque vous recherchez un service comme Yida pour la production de pièces en caoutchouc sur mesure, préparez-vous également à fournir l'agencement des cellules, la fonction des composants, le fluide de fabrication, le cycle de production, la charge, la température, la méthode de nettoyage, l'emballage et la capacité annuelle prévue. Ces informations permettent de transformer la demande de composants en caoutchouc personnalisés en une pièce moulable et vérifiable par des tests, entre autres, sans avoir à tout recommencer à zéro à chaque fois.
Une tendance plus large à l'adhésion dans le secteur automobile
Un livre blanc de 3M décrit l'allègement des véhicules automobiles comme une réponse aux objectifs d'émissions et à la masse des batteries des véhicules électriques. Il examine l'injection d'adhésif pour l'assemblage de matériaux mixtes dans les joints structuraux nodaux. Ce document porte sur les adhésifs structuraux et non sur le caoutchouc moulé ; ses résultats ne sont donc pas directement transposables. [1]
Son importance réside dans le problème de l'assemblage : les nouveaux alliages, polymères techniques et composites nécessitent des procédés capables de gérer différentes surfaces et contraintes mécaniques. L'intégration caoutchouc-métal est confrontée au même besoin de préparation et de validation spécifiques aux matériaux.
L'intégration peut éliminer bien plus que du poids
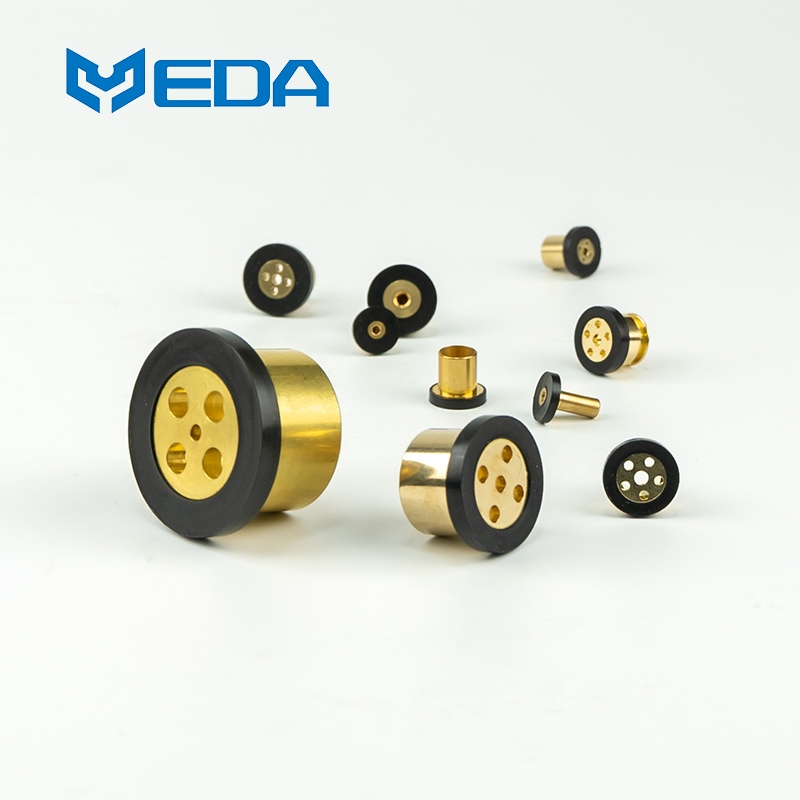
Le joint intégral de Parker associe un support rigide à un élément en caoutchouc vulcanisé. Le fournisseur cite parmi ses avantages la réduction du nombre de pièces détachées, une installation visible, une étanchéité multipoints et la suppression de l'usinage des rainures. Le choix du matériau dépend néanmoins du fluide, de la température et de la pression. [2]
Un porte-bagages plus léger n'implique pas automatiquement un système plus léger s'il nécessite des brides plus épaisses, davantage de fixations ou un gabarit important pour assurer sa planéité. La comparaison doit prendre en compte la visserie et les opérations d'assemblage, et non pas seulement la masse des composants.
Exemple de joint électronique
Parker Chomerics décrit un joint en élastomère conducteur moulé destiné à remplacer un joint métallique et un matériau formé sur place dans un composant électronique. Le matériau sélectionné est décrit comme léger et capable d'assurer l'étanchéité environnementale et la mise à la terre électrique. [3]
La page publique ne mentionne ni la masse économisée ni les qualifications complètes du client. Elle montre qu'un profil de joint sur mesure peut répondre aux exigences de compression, de mise à la terre et de résistance à la corrosion, ce qui représente une forme d'intégration allégée plus large qu'une simple réduction de l'épaisseur du métal.
Le secteur manufacturier connaît de nouveaux modes de défaillance
Les inserts fins peuvent se chevaucher, se déplacer ou se déformer dans le moule. Un contrôle automatisé doit vérifier la présence, l'orientation et la position de l'insert avant l'injection. Après le moulage, inspecter le remplissage en caoutchouc, les bords de collage, la planéité et l'emplacement des trous par cavité.
Pour le collage caoutchouc-métal léger, il convient de tenir compte du bain de nettoyage, du lot d'apprêt ou d'adhésif, de l'âge de la surface et des conditions de polymérisation. En cas de rejet d'un insert, il faut déterminer s'il peut être décollé et réutilisé sans risque. Des retouches non contrôlées peuvent endommager les revêtements ou masquer un collage défectueux.
Relâchez l'articulation
Tester l'étanchéité des pièces automobiles légères avec un support, un boîtier, des fixations et des revêtements conformes aux spécifications de production. Appliquer des cycles de couple, de pression, de vibration, de fluide et de température dans un ordre représentatif. Mesurer les fuites et les mouvements des joints, puis inspecter l'adhérence et la prise définitive après démontage.
Utilisez des montages à tolérances extrêmes pour tester l'étanchéité en compression minimale et maximale. Si le support est destiné à contrôler la compression, vérifiez son épaisseur et sa déformation sous la charge du boulon. Si une bague de retenue en plastique est utilisée, tenez compte du fluage et du conditionnement à l'humidité.
Un second examen des composants en élastomère collés devrait prendre en compte la maintenance. Le remplacement, le nettoyage et la protection contre la corrosion galvanique peuvent être modifiés lorsque le joint et le support ne forment plus qu'une seule pièce. Les instructions de maintenance font partie intégrante de la décision d'intégration.
La comparaison doit également conserver une base de référence conventionnelle. Mesurez la masse du support, la quincaillerie installée, l'étanchéité, le temps d'assemblage et le taux de dommages pour les deux conceptions. Cela évite de présenter une réduction de poids locale comme un avantage pour le système alors que des supports ou des fixations supplémentaires l'annulent.
Lorsque le recyclage ou le tri des matériaux est important, documentez la manière dont l'assemblage collé est traité en fin de vie. Une interface durable, précieuse en service, peut rendre la séparation plus difficile ; le programme doit donc définir la voie de récupération applicable sans pour autant affaiblir les exigences de collage.
Yida peut analyser les composants légers en caoutchouc et métal lorsque le client fournit les informations suivantes : matériau du support et du revêtement, rigidité de la bride, type de fixation, variations de température, fluides, charges et mode d’utilisation. Ces données permettent de vérifier la réduction de masse en fonction des marges d’étanchéité et d’adhérence.



