
La fabrication intelligente redéfinit le contrôle qualité des pièces en caoutchouc moulées
Boucle reliant le traitement des signaux, les décisions de la caméra, les mesures de laboratoire et les performances de la pièce finie
Le système de vision a réduit la taille d'une cavité à cause des bavures. Les journaux de presse indiquaient que la chute de pression s'était produite trois cycles auparavant, mais l'image, la trace du processus et le lot de matériau étaient stockés dans des bases de données distinctes. L'usine était automatisée à chaque étape, mais il n'existait toujours aucune méthode fiable pour reconstituer le déroulement des événements.
Si l'industrie du caoutchouc exploite intelligemment ces données en les reliant entre elles, le contrôle qualité du produit s'en trouve modifié. L'augmentation du nombre de capteurs n'améliorera pas nécessairement la prise de décision. Les données restent des données. Pour être exploitables par les opérateurs, elles doivent comporter une identification de la pièce, une référence temporelle, une limite validée et une réponse.
L'ancien aperçu d'inspection
Historiquement, le contrôle qualité du caoutchouc moulé était réalisé manuellement par inspection visuelle d'échantillons, vérification des dimensions et rapports d'analyse des matériaux. Bien que ces techniques soient encore largement utilisées et même appréciées, elles présentent l'inconvénient majeur de ne détecter les problèmes que plusieurs cycles de production plus tard. Elles ne fournissent que peu d'informations sur les causes.
Les systèmes intégrés permettent de relier la cavité, le cycle, le lot de composé, les conditions de polymérisation, le résultat de l'inspection et le lot d'emballage. Ces informations facilitent le confinement et aident les ingénieurs à détecter un signal de processus prédictif d'un défaut.
Une caméra crée un système de mesure
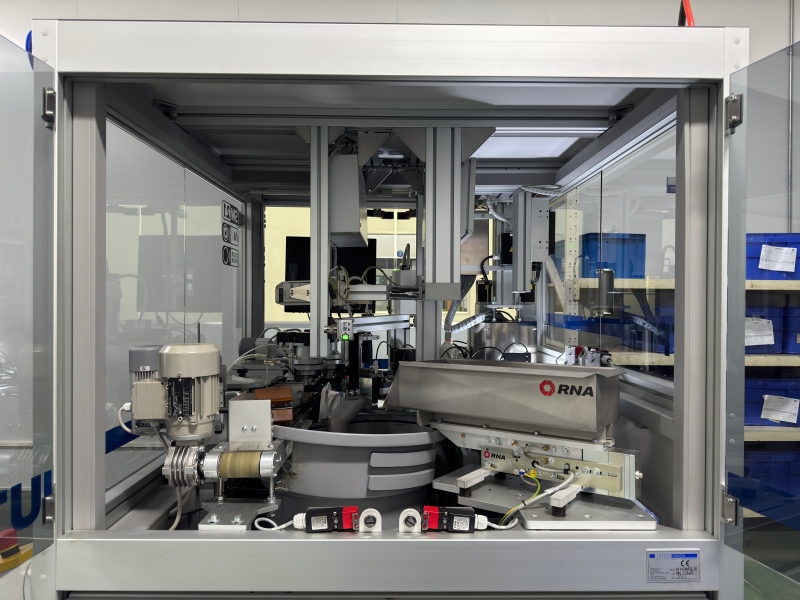
L'inspection automatisée du caoutchouc permet de contrôler la présence, la position, les dimensions, les bavures et les défauts de surface visibles à la cadence de production. La souplesse des pièces noires, la réflectivité des surfaces de moules et l'orientation variable des matériaux rendent l'imagerie difficile. L'éclairage, la présentation et les échantillons de défauts font partie intégrante de la méthode de mesure.
Un modèle entraîné sur des échantillons de production conformes peut ne pas détecter une déchirure rare ou un type de contamination. La validation doit s'appuyer sur des échantillons conformes et défectueux connus, en tenant compte des cavités, des couleurs, des états de surface et des réglages de l'équipement. Les faux positifs et les faux négatifs doivent faire l'objet de limites distinctes.
Le NIST met en place un environnement de test
La cellule de travail collaborative de robotique du NIST utilise des robots, des convoyeurs, des caméras, des capteurs et des enregistreurs de données pour étudier la surveillance de la fabrication pilotée par l'IA. La plateforme vise à explorer la détection d'anomalies et la prévention des erreurs de processus tout au long d'une opération à plusieurs étapes. [1]
CROW marque et nettoie les pièces en verre plutôt que de mouler le caoutchouc ; son utilisation ne constitue donc pas une preuve de la qualité du contrôle du caoutchouc. Sa valeur réside dans le modèle systémique : la production, le contrôle, la manutention et l’échange de données sont évalués conjointement avant qu’une décision prise par l’IA ne soit validée.
Un cas de fabrication actuel
Une étude de cas réussie du NIST MEP 2026 décrit la mise en œuvre par CJB Industries d'un logiciel de données en temps réel et d'un nouveau système de gestion de la qualité. Le NIST rapporte une réduction de 51 % du coût des non-conformités et une augmentation de 20 % de la capacité de production. [2]
CJB est un fabricant de produits chimiques, et non un mouleur de caoutchouc ; ses données ne doivent donc pas être présentées comme des résultats attendus pour une autre usine. Cette étude de cas montre que les données de fabrication du caoutchouc ne contribuent à la qualité que si la collecte, la visualisation, le flux de travail et l’utilisation par le personnel sont développés conjointement.
Les signaux de processus ont besoin d'une signification produit
La pression dans la cavité, la température du moule, le temps de polymérisation et la position d'injection peuvent être liés à des injections incomplètes, à la présence d'air emprisonné ou à des variations dimensionnelles. Cette corrélation doit être établie pour l'outillage et le composé utilisés. Une limite copiée d'un autre moule peut générer des alarmes fiables mais non pertinentes.
Le contrôle qualité numérique du caoutchouc doit conserver les signaux bruts ou synthétisés de manière appropriée pendant une durée suffisante pour permettre leur analyse. Le modèle de données doit préserver les unités, l'étalonnage des capteurs, la fréquence d'échantillonnage, les modifications de la recette et la synchronisation temporelle.
Le fil numérique atteint l'inspection
Le banc d'essai des systèmes de fabrication intelligents du NIST relie les données de conception, de fabrication, d'inspection et de vérification par le biais d'un fil numérique. Cette installation est un environnement de recherche et son architecture ne prescrit pas une pile logicielle commerciale particulière. [3]
Pour le contrôle qualité des pièces en caoutchouc moulé, l'objectif est d'établir une traçabilité complète entre les caractéristiques du dessin, le processus de fabrication, la méthode de mesure et la décision d'acceptation. Toute modification du dessin doit entraîner une adaptation du programme et des limites d'inspection.
L'examen humain conserve un rôle défini.
Les opérateurs constatent des contaminations, des comportements de libération anormaux et des bruits qui peuvent ne pas être détectés par le modèle de capteur. Un système intelligent devrait enregistrer ces observations en tenant compte du lot et du cycle. Il devrait également indiquer la raison du rejet d'une pièce et la procédure de demande de révision.
L'inspection automatisée du caoutchouc nécessite une procédure de validation manuelle. Cette validation doit consigner l'image, la catégorie de défaut, l'autorité décisionnaire et la décision prise. À défaut, les données utilisées pour l'apprentissage ultérieur du modèle deviennent non fiables.
Valider la boucle de qualité
Commencez par un mode de défaillance coûteux ou critique pour la sécurité. Définissez le défaut et ses conséquences fonctionnelles, prélevez des échantillons représentatifs, validez la mesure, reliez les signaux du processus et testez le plan de réaction lors d'un essai contrôlé.
Confirmez les résultats sélectionnés par des essais en laboratoire et sur les pièces finies. Une caméra peut détecter la position du cordon de soudure, mais ne peut garantir l'étanchéité. Un modèle de procédé peut prédire le comportement de polymérisation, mais ne remplace pas les essais de vieillissement, de compression ou d'adhérence requis.
Une deuxième revue de fabrication de caoutchouc intelligent devrait tester la défaillance des données elle-même. L'absence d'horodatage, le remplacement d'une caméra, la dérive des capteurs ou une panne de réseau nécessitent des réponses sécurisées. La production ne devrait pas se poursuivre indéfiniment en supposant, sans vérification, que le système qualité assure un suivi adéquat.
La maintenance du modèle fait partie intégrante du plan de contrôle. Toute modification de l'éclairage, des lentilles, de la couleur des pièces, de la finition du moule ou de la population de défauts peut réduire la précision de l'inspection. Les critères de revalidation et les échantillons de contrôle conservés doivent être définis avant la mise en service du système.
La cybersécurité et le contrôle d'accès influent également sur la fiabilité des enregistrements. Les limites de recettes, les seuils d'inspection et les registres de mise au rebut doivent indiquer les modifications autorisées. Les sauvegardes doivent faire l'objet d'un test de restauration afin qu'une panne du système de données n'efface pas les preuves nécessaires à l'autorisation d'expédition.
Yida peut aborder la question du contrôle qualité numérique du caoutchouc lorsque le client définit les défauts critiques, les limites d'acceptation, le niveau de traçabilité et le risque fonctionnel. Ces informations permettent de relier les données de fabrication du caoutchouc aux décisions qui protègent la pièce moulée livrée.



