
La localisation de la chaîne d'approvisionnement devient de plus en plus importante pour les composants en caoutchouc automobile
Le contrôle des matériaux et l'utilisation des capacités de l'usine régionale sont équilibrés par les différentes sources d'approvisionnement et les itinéraires sont plus courts.
Lorsqu'une pièce est moulée à proximité d'une usine automobile, mais que le composé, l'acier à mouler, l'adhésif et le programme d'inspection sont fournis par des fournisseurs éloignés, cela ne signifie pas nécessairement que la pièce est de fabrication locale. Le fait de la qualifier de locale peut simplement permettre de réduire les frais de transport finaux sans les risques majeurs qui ont motivé la révision des sources d'approvisionnement.
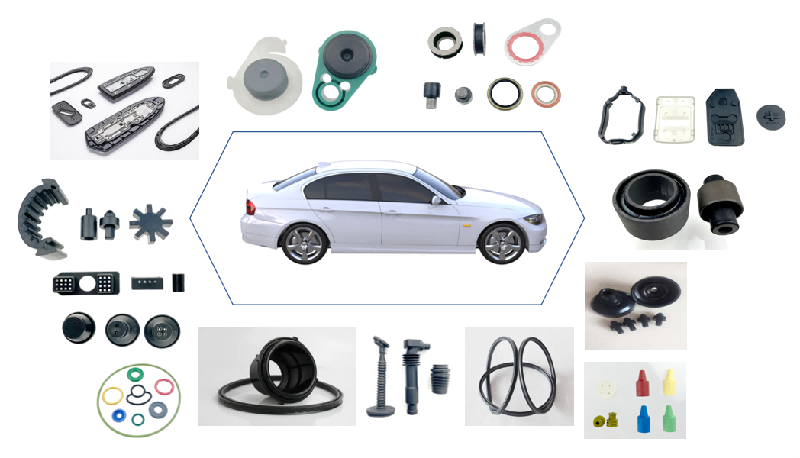
La chaîne d'approvisionnement du caoutchouc automobile est un système intégré comprenant la formulation, le mélange, l'outillage, le moulage, la post-vulcanisation, le contrôle et la logistique. La localisation de la production se justifie uniquement lorsqu'elle permet une réponse plus rapide, une meilleure visibilité sur les capacités et une meilleure coordination de l'ingénierie, sans pour autant compromettre la qualité des matériaux et des procédés déjà approuvés.
Origines des clusters automobiles
D’après les perspectives de l’industrie automobile pour 2025 publiées par l’Agence internationale de l’énergie, les sites les plus performants pour la production automobile se situent généralement au sein de pôles regroupant usines, fournisseurs de composants et fabricants de matériaux. Cette proximité permet de réduire les coûts d’un projet et facilite également le partage des connaissances entre l’équipe et les partenaires. [2]
Ce constat renforce l'intérêt de s'approvisionner en caoutchouc localement lorsqu'on est fabricant, car les difficultés d'étanchéité impliquent souvent une collaboration entre les services de moulage, de compoundage, d'assemblage et de conception pour examiner une pièce commune. Toutefois, cela ne garantit pas que le fournisseur le plus proche sera celui auprès duquel un article particulier sera approvisionné, ni que ce fournisseur sera en mesure de mener à bien une telle production.
Investissements des équipementiers en cours
Dans un article de presse, Hyundai Motor Company a annoncé un plan d'investissement de 21 milliards de dollars aux États-Unis pour la période 2025-2028. Une partie de ces fonds, d'un montant de près de 167 704 167 dollars, est destinée à la fabrication de pièces, ainsi qu'aux secteurs de la logistique et de la sidérurgie. Ce plan prévoit notamment une plus grande localisation de la production de batteries pour véhicules électriques et de pièces automobiles connexes, en plus des composants. [3]
Il est vrai que ces remarques concernent principalement les batteries et non les pneumatiques, mais elles illustrent, d'un point de vue plus général, l'interdépendance croissante des secteurs automobile, des pièces détachées et de la logistique. Le fournisseur automobile doit respecter les délais d'homologation, de fabrication et de remise en état du véhicule.
Localiser la partie ne signifie pas localiser le composé.
Une pièce moulée peut utiliser un polymère importé, une charge spéciale ou un système de vulcanisation. Si le composé approuvé est mélangé dans une autre région, les délais de livraison et les risques de perturbation persistent. Si le composé est reformulé localement, l'équivalence ne peut être présumée à partir de la famille de polymères et de la dureté.
La traçabilité des matériaux d'étanchéité pour l'automobile doit identifier les intrants régionaux, ceux provenant d'un fournisseur unique et les substitutions nécessitant l'approbation du client. Le lot de matériaux, le site de mélange et les modifications de formulation doivent être traçables jusqu'à l'expédition finale.
Le transfert d'outillage modifie le processus
Le transfert d'un moule vers un site de production de caoutchouc local peut entraîner des modifications de la taille de la presse, du chauffage, des commandes, de la méthode de démoulage, de l'ébavurage et du contrôle qualité. Un outil qui produisait des pièces conformes sur un site donné peut nécessiter une maintenance ou une refonte du processus après le transport.
Un plan de transfert doit permettre d'inspecter l'outillage avant expédition, de conserver les enregistrements de réglage et d'identifier les plaquettes ou jauges de rechange. Les pièces d'essai doivent faire l'objet d'une comparaison dimensionnelle et fonctionnelle au niveau de la cavité avec la référence approuvée. Le nouveau site ne doit pas hériter d'une plage de processus non documentée.
Les règles d'origine ont une incidence sur le modèle économique.
Le rapport 2025 de l'USITC sur les règles d'origine des véhicules dans le cadre de l'ACEUM a révélé que de nombreuses modifications apportées aux sources d'approvisionnement pour se conformer aux règles ont entraîné une augmentation des coûts de production, tandis que d'autres ont permis de les réduire ou sont restées inchangées. Le rapport identifie également des composants de véhicules électriques et de nouvelles technologies de production qui posent des problèmes de classification. [3]
Il s'agit d'un cadre utile pour l'examen de l'approvisionnement. Un tarif douanier ou une règle relative au contenu peut influencer la localisation, mais ne définit pas les spécifications techniques d'un sceau. La documentation commerciale relative à l'origine et l'approbation technique nécessitent des contrôles distincts.
Des itinéraires plus courts modifient les décisions relatives aux stocks
La production régionale permet de raccourcir les délais de réapprovisionnement et de réduire les quantités de matériaux en transit. Elle peut autoriser des quantités commandées plus faibles ou une réponse plus rapide aux modifications techniques. Ces gains dépendent des capacités réelles de production (composés, outillage et main-d'œuvre) et non de la distance géographique.
L'approvisionnement local en composants en caoutchouc peut également concentrer les risques si plusieurs usines automobiles dépendent d'un seul fabricant régional de composés ou d'outils. La capacité, la continuité des activités, les services publics et le plan de reprise après sinistre doivent être examinés au niveau des sous-traitants.
L'approbation doit suivre le changement
L'usine de réception doit disposer des mêmes plans, compositions et procédures de contrôle que l'usine d'origine. Comparez les certificats de matériaux, les dimensions, les critères de surface et les dossiers de fabrication. Procédez ensuite à des essais de vieillissement et à des tests sur les pièces finies spécifiques à l'application.
Pour le contrôle qualité des joints automobiles, utilisez des ensembles représentatifs et respectez la procédure de soumission exigée par le client. Les tests d'étanchéité, de compression, d'adhérence ou dynamiques doivent correspondre aux conditions d'utilisation de la pièce. La réussite d'un audit sur site ne garantit pas que la pièce transférée présente des performances identiques.
Un meilleur tableau de bord de localisation
Suivez le délai total, la capacité approuvée, le temps de récupération, la réponse aux défauts, l'accès aux services d'ingénierie, l'exposition logistique et la maturité du contrôle des changements. Ajoutez les dépendances liées aux matériaux et aux outils situés hors de la région. Le prix unitaire seul peut masquer la raison du lancement du projet.
Les fournisseurs automobiles régionaux doivent indiquer ce qu'ils fabriquent directement et ce qui provient de partenaires agréés. Une cartographie transparente des sous-traitants permet au constructeur de comprendre quels risques ont été réduits et lesquels ont simplement été déplacés.
Dans le modèle commercial, il convient de distinguer les frais de change, les droits de douane et le fret. Un devis régional peut engendrer des coûts de conversion plus élevés, mais une moindre exposition aux risques liés au transport ou aux perturbations. La mention de ces hypothèses rend les analyses ultérieures plus pertinentes qu'une simple comparaison des prix rendus.
Le plan de lancement doit prévoir une communication multilingue, prenant en compte les fuseaux horaires et les langues, notamment lorsque la responsabilité de la conception demeure ailleurs. Les clarifications de plans, les écarts et les modifications d'outillage doivent être centralisés et contrôlés afin d'éviter que la rapidité de la production locale n'entraîne des décisions techniques parallèles.
Une deuxième analyse de la chaîne d'approvisionnement en caoutchouc pour l'automobile devrait modéliser séparément un arrêt de production, une pénurie de composé et une panne d'outillage. Chaque événement requiert un plan de réserve, de double approvisionnement ou de réparation spécifique. La localisation est précieuse car elle permet de mettre en œuvre ces plans plus rapidement et avec plus de fiabilité.
Pour discuter de la localisation de Yida, veuillez indiquer la région du véhicule, le calendrier de lancement, la demande annuelle, le composé approuvé et sa source, le propriétaire de l'outillage, le niveau de soumission et l'objectif de récupération. Ces informations permettent d'évaluer la fabrication locale de caoutchouc ou l'approvisionnement régional sans compromettre le contrôle du produit.



