
Explication de la déformation rémanente : le facteur caché qui détermine la durée de vie des joints
Comment le choix des matériaux, des conditions de test et la maîtrise de la fabrication permettent à Yida de garantir des performances d'étanchéité en caoutchouc fiables.
Pourquoi un joint peut paraître parfait et pourtant tomber en panne prématurément
Un joint torique ou un joint d'étanchéité neuf peut présenter les dimensions correctes, une surface lisse et la dureté spécifiée. Cependant, aucun de ces contrôles ne permet à lui seul de garantir que la pièce continuera d'exercer une pression constante sur la surface d'étanchéité après plusieurs mois d'utilisation. Cette capacité intrinsèque à retrouver sa forme initiale après une déformation prolongée est mesurée par la déformation rémanente à la compression, un indicateur essentiel de la performance des élastomères.
Si les joints en caoutchouc sont pressés en continu à l'intérieur d'une rainure, la matière s'affaiblira.
Parfois, la section transversale se trouve fortement comprimée et la force de contact diminue.
Des fuites peuvent survenir dans de tels cas, même si le joint n'a pas été physiquement endommagé.
C’est la principale raison pour laquelle la déformation rémanente induite par la compression affecte directement la durée d’étanchéité d’un joint dans des zones statiques telles que les joints, les pompes, les vannes, les systèmes automobiles, les machines industrielles et les équipements de manutention des fluides.
Chez Dalian Yida Precision Rubber Products Co., Ltd., nous privilégions la récupération à long terme dès la sélection des composés, en passant par l'approbation des échantillons et le contrôle de la production. Ainsi, nos clients sont assurés de ne recevoir aucune pièce défectueuse qui, malgré un examen initial, pourrait se rompre prématurément en service.
Que signifie « déformation rémanente » ?
La déformation rémanente après compression correspond au pourcentage de déformation permanente d'un échantillon de caoutchouc après compression pendant une certaine durée et à une température donnée, puis relâchement. Ce pourcentage est généralement exprimé. Un pourcentage plus faible indique généralement que le matériau est plus proche de son épaisseur initiale après l'essai..
Voici un exemple : une éprouvette d’une épaisseur initiale de 10,0 mm est comprimée à 7,5 mm, ce qui entraîne une déformation de 2,5 mm. Après suppression de la charge et fin de la phase de récupération, l’éprouvette mesure 9,5 mm. La déformation résiduelle est de 0,5 mm. Par conséquent, en divisant 0,5 mm par la déformation initiale de 2,5 mm, on obtient 20 %.
Un chiffre de 20 % ne signifie pas nécessairement que le joint final perdra exactement 20 % de sa durée de vie. Il s'agit d'un résultat comparatif issu de tests en laboratoire. Sous différentes conditions de temps, de température, de géométrie de l'échantillon, de niveau de compression ou de relaxation, un même composé peut donner des valeurs différentes. En réalité, pour une analyse fiable, il est nécessaire de connaître non seulement le pourcentage, mais aussi l'ensemble des conditions de test.
Pourquoi cela détermine la durée de vie du joint
Un joint statique repose sur la force de réaction élastique du caoutchouc pour maintenir la pression sur les surfaces avec lesquelles il est en contact. À mesure que le matériau se détend, la pression d'étanchéité diminue. Si la force restante est insuffisante pour compenser les irrégularités de surface, les variations de pression, les vibrations ou la dilatation thermique, une fuite peut se former.
Un chiffre de 20 % ne signifie pas nécessairement que le joint final perdra exactement 20 % de sa durée de vie. Il s'agit d'un résultat comparatif issu de tests en laboratoire. Sous différentes conditions de temps, de température, de géométrie de l'échantillon, de niveau de compression ou de relaxation, un même composé peut donner des valeurs différentes. En réalité, pour une analyse fiable, il est nécessaire de connaître non seulement le pourcentage, mais aussi l'ensemble des conditions de test.
Yida associe le résultat de la récupération à la dureté, à la compatibilité avec les fluides, à la résistance à la température, à la conception des rainures et au cycle de travail du client, offrant ainsi aux acheteurs une base de sélection plus réaliste.
Déroulement du test
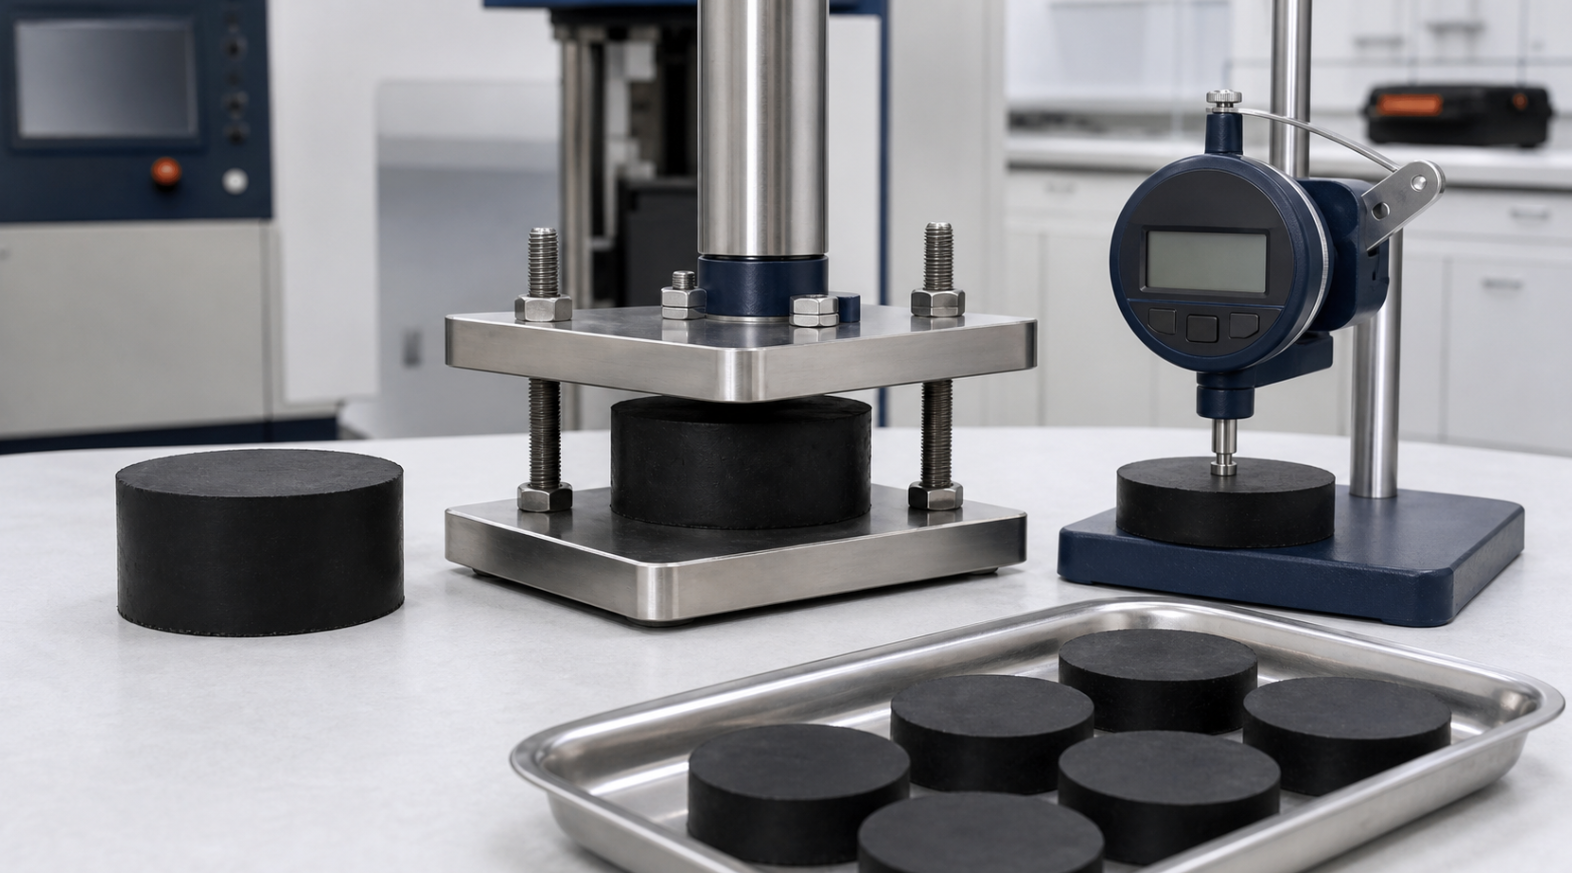
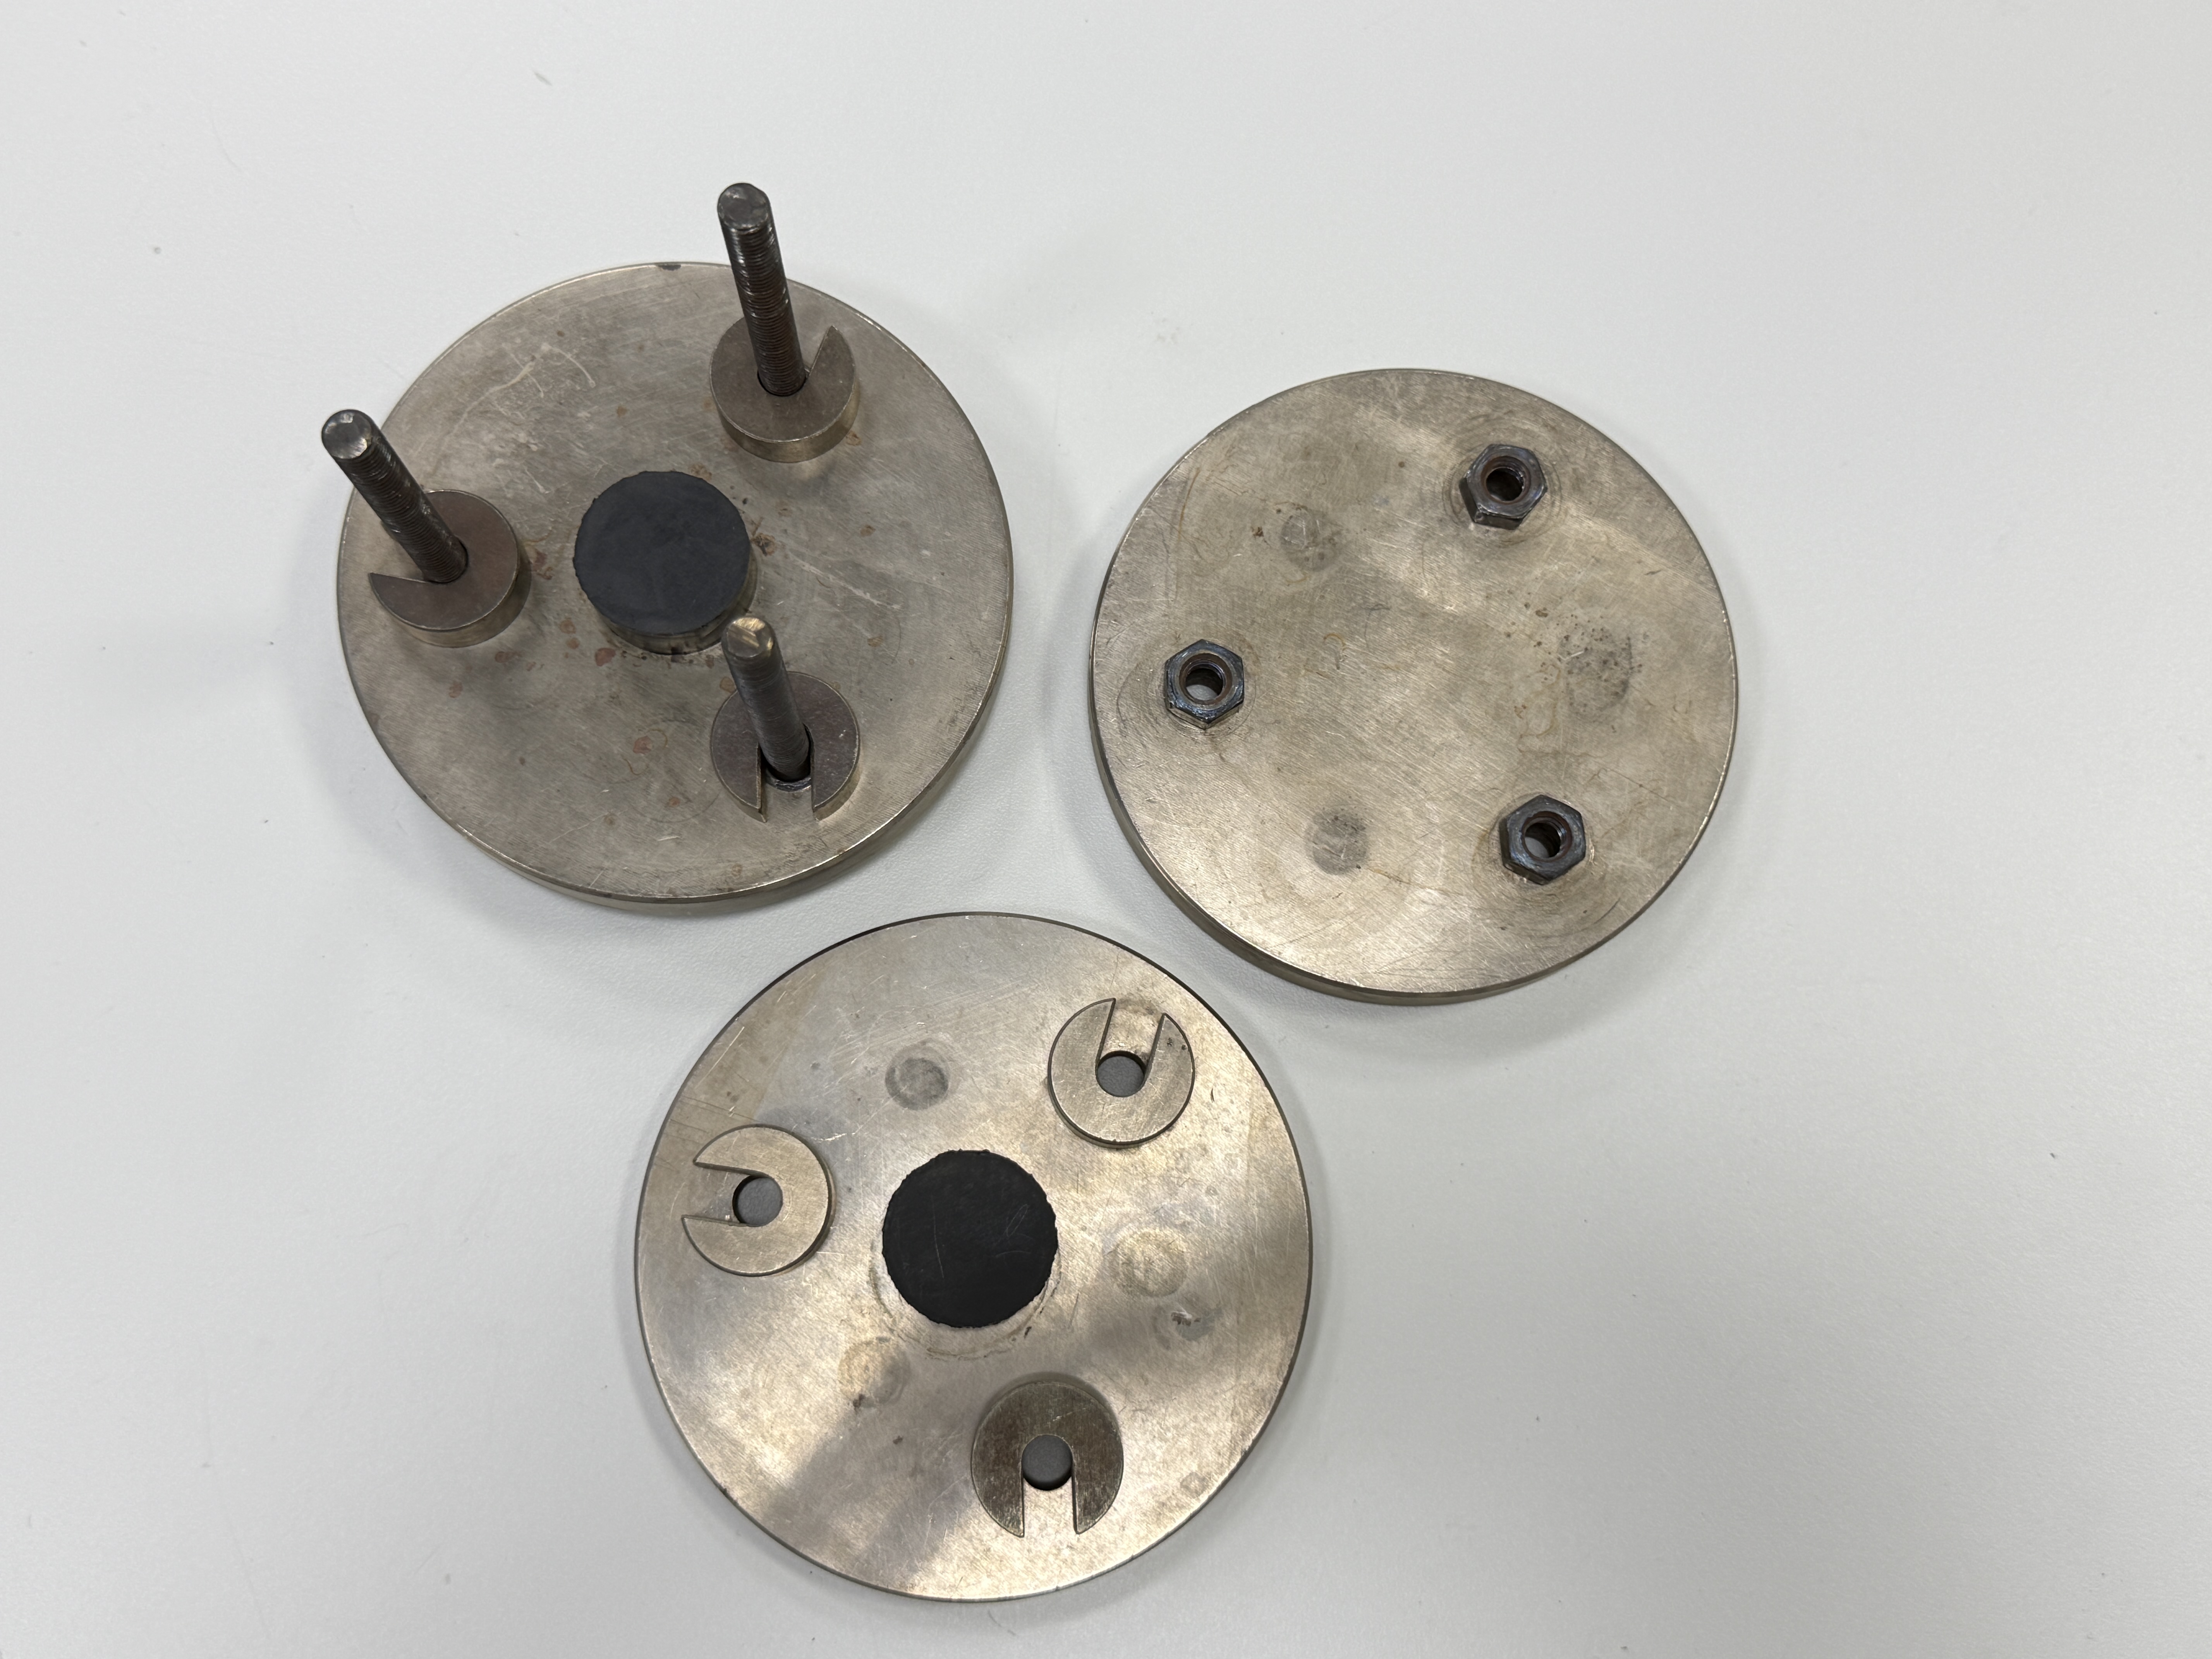
Les méthodes courantes comprennent les normes ASTM D395 et ISO 815-1. Généralement, on mesure d'abord les dimensions d'un échantillon standard. Celui-ci est ensuite placé entre deux plaques de compression séparées par des entretoises. Il est comprimé d'une certaine valeur et maintenu à une température spécifique pendant une durée déterminée. Après décompression et retour à la normale, l'épaisseur finale est mesurée et les pourcentages sont calculés.
Une condition de criblage fréquemment utilisée consiste en un traitement de 22 heures à 70 °C ou 100 °C, mais des applications exigeantes peuvent nécessiter des durées plus longues ou des températures plus élevées. Un cahier des charges peut exiger un résultat inférieur à 25 % après 22 heures à 100 °C. Cette limite peut être raisonnable pour un composé et une application donnés, mais elle ne doit pas être reproduite systématiquement sur tous les plans sans validation technique.
Le type d'échantillon a également son importance. Yida peut confirmer si la valeur d'acceptation s'applique à un échantillon d'essai normalisé ou au produit fini.
Cinq facteurs qui changent le résultat
La famille de matériaux est le premier facteur à prendre en compte. Le NBR, l'EPDM, le silicone et le FKM possèdent des structures moléculaires et des comportements thermiques différents. Même au sein d'une même famille de matériaux, la qualité du polymère, le système de charge, le plastifiant, le système de vulcanisation et la post-vulcanisation peuvent modifier considérablement les performances de l'élastomère.
La température est le deuxième facteur. La récupération devient généralement plus difficile à mesure que la température d'essai se rapproche de la limite pratique du composé. Le temps est le troisième facteur : un essai de 70 heures peut révéler un comportement qu'un essai de 22 heures ne permet pas de déceler. Le niveau de compression est le quatrième facteur, car une déformation plus importante peut accélérer la relaxation des contraintes. Le cinquième facteur est la procédure d'essai et de conditionnement, notamment l'épaisseur de l'éprouvette et le délai avant la mesure finale.
C’est pourquoi il convient de comparer les rapports de deux fournisseurs uniquement lorsque les conditions sont identiques. Un résultat de 15 % à 70 °C ne peut être automatiquement considéré comme meilleur que 22 % à 125 °C. Yida consigne les conditions convenues lors de la revue de projet afin de garantir la cohérence des données d’échantillonnage et des exigences de production.
Considérations matérielles typiques
Le NBR est l'un des principaux types de caoutchouc utilisés pour la fabrication de joints d'étanchéité résistants à l'huile. Sa plage de températures de fonctionnement se situe généralement entre -30 °C et 100 °C, selon sa formulation. L'EPDM est un excellent choix pour les applications exposées à l'eau, à la vapeur, aux intempéries et à l'ozone. La plupart des composés EPDM sont utilisés dans une plage de températures allant d'environ -40 °C à 125 °C. Le silicone conserve sa flexibilité même à très basse température et peut être utilisé jusqu'à environ 200 °C. Le FKM est particulièrement adapté aux huiles chaudes, aux carburants et aux environnements chimiquement agressifs, car sa température peut également atteindre environ 200 °C avec des formulations appropriées.
Ces plages de valeurs sont des indications générales et non des limites garanties. Il convient de tenir compte du fluide de travail, de la pression, de la durée, du mouvement et de la composition du matériau. Un matériau présentant une excellente résistance aux hautes températures peut s'avérer inadapté s'il gonfle au contact du fluide. De même, une faible déformation rémanente à la compression est inutile si le joint ne possède pas la résistance à la traction, la dureté ou la compatibilité chimique requises.
Yida examine l'application complète et aide ses clients à trouver le juste équilibre entre récupération, résistance du milieu, température, dureté, fabricabilité et coût.
Comment Yida contrôle la performance dans la production de masse
L'obtention d'un échantillon de qualité n'est que le point de départ. Pour une production en série de joints en caoutchouc, garantir une qualité constante exige non seulement une connaissance approfondie des matières premières, mais aussi la prise en compte de facteurs tels que la stabilité du mélange, les conditions de stockage, la température du moule, le temps de vulcanisation, la pression, l'épaisseur des pièces et, le cas échéant, la post-vulcanisation. Même des variations minimes dans le processus peuvent affecter la densité de réticulation et la capacité de récupération à long terme.
Yida établit un lien entre le matériel autorisé et l'échantillon et les conditions de production réglementées.
Il est possible de spécifier les paramètres critiques, les dimensions, la dureté et les normes d'aspect dans le plan d'inspection.
Les rapports d'essais ou les échantillons conservés peuvent être utilisés pour la comparaison des lots et la traçabilité si un projet nécessite une vérification supplémentaire.
La coordination directe entre la sélection des matériaux, l'outillage, la production et le contrôle qualité permet de garantir que la livraison finale reste conforme à la version approuvée.
Ce que les acheteurs doivent préciser avant de passer commande
Avant de confirmer une commande de joints en caoutchouc en vrac, veuillez fournir le dessin ou l'échantillon, le matériau souhaité, la dureté cible, la température de service, le fluide de contact, la pression, les conditions statiques ou dynamiques, la quantité prévue et les normes requises. Si une limite de déformation rémanente à la compression est exigée, veuillez préciser la méthode d'essai, la température, la durée, le niveau de compression, le type d'éprouvette, le temps de récupération et le pourcentage maximal.
L'expression « faible déformation rémanente » est vague et sujette à interprétation. Mesurer et définir précisément l'exigence, comme dans l'exemple « maximum 25 % après 22 heures à 100 °C selon la méthode convenue », lève toute ambiguïté quant à l'objectif commun. Une fois la valeur fixée, il convient de vérifier rigoureusement sa pertinence et son réalisme pour l'application avant de la transformer en exigence de production.
Yida aide ses clients à traduire leurs conditions de travail en un plan concret de matériaux et de contrôle. Des spécifications claires réduisent les prélèvements d'échantillons répétés, accélèrent les délais d'approbation et améliorent la précision du devis.
Choisissez un rétablissement sur lequel vous pouvez compter.
La déformation rémanente est invisible car elle ne peut être évaluée avec précision par la couleur, l'aspect de la surface ou le toucher. Pourtant, elle détermine si un joint conserve sa pression de contact ou s'il s'aplatit définitivement. Les acheteurs qui intègrent la récupération dans le processus de qualification sont mieux préparés pour préserver la durée de vie des joints et la fiabilité globale des équipements.
Yida propose une gamme complète de joints toriques, joints d'étanchéité, joints d'huile, rondelles en caoutchouc et composants en caoutchouc moulés sur mesure. Notre processus de fabrication débute par l'analyse de l'application, la sélection des matériaux adaptés, la création d'échantillons et des mesures précises. Ces étapes garantissent une production rigoureusement contrôlée, permettant la fabrication en grande quantité de joints en caoutchouc de qualité supérieure.
Si vous nous envoyez votre croquis, votre échantillon, vos conditions de travail, la quantité souhaitée et les spécifications de test, notre équipe chez Yida analysera votre projet et vous proposera une solution viable pour le choix des matériaux, l'échantillonnage et la production en série.



