
Pourquoi les composants en caoutchouc intégrés remplacent les assemblages multi-pièces dans certaines applications
Un compte rendu de décision pour combiner les supports de joints, les limiteurs et les dispositifs de localisation sans créer une défaillance plus difficile
L'assemblage d'origine comprenait un joint torique libre, une rainure usinée, une rondelle, deux goupilles de positionnement et une instruction de travail indiquant à l'opérateur l'endroit où le joint avait tendance à s'échapper. La proposition de reconception a remplacé cet ensemble par un support et un bord d'étanchéité moulé. Le schéma est devenu plus complexe tandis que la station est devenue plus simple.
Ce commerce explique l'utilisation croissante de composants en caoutchouc intégrés. L'objectif n'est pas de réduire au minimum le nombre d'éléments sur le papier, mais de placer les matériaux flexibles, les supports rigides et les dispositifs de positionnement de manière à prévenir tout problème connu d'assemblage ou de performance.
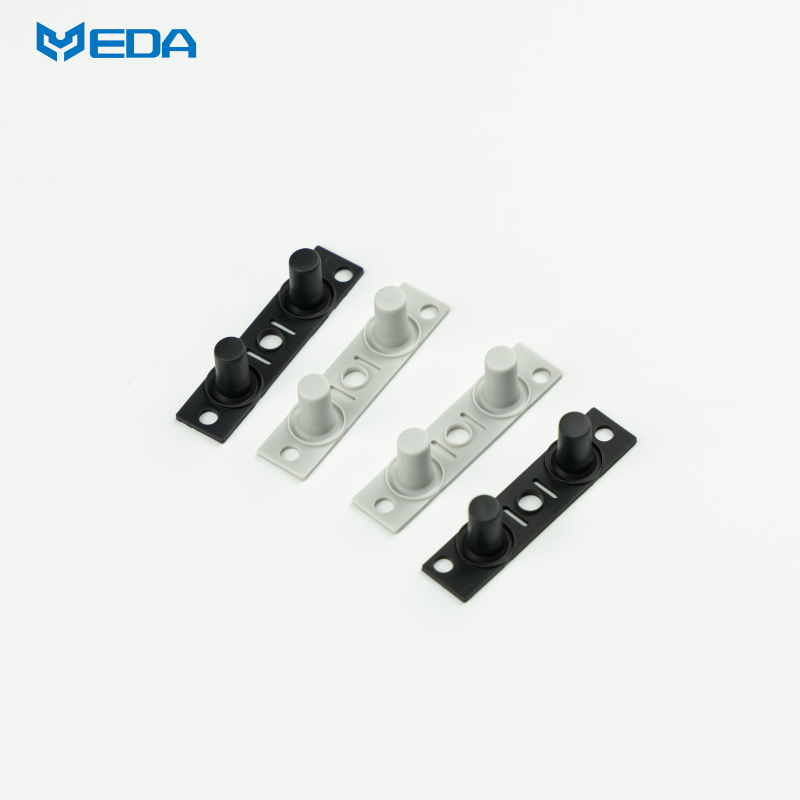
Les arguments en faveur de la combinaison de pièces
Les scellés en vrac nécessitent un approvisionnement, un stockage, un comptage et une livraison séparés. Lors de l'installation, ils peuvent être omis, doublés, tordus ou coupés.
Par exemple, un support permet de maintenir l'élément d'étanchéité dans la forme souhaitée et des trous de boulons ou des caractéristiques visuelles facilitent la vérification de l'installation.
Une solution d'étanchéité monobloc peut également éliminer l'usinage de rainures sur les pièces d'assemblage. Bien entendu, ce gain n'est effectif que si l'association du nouveau support et du joint ne génère pas de problèmes de tolérance ou de coûts de contrôle supplémentaires. Par conséquent, la consolidation doit déplacer, ou du moins intégrer, la complexité au processus de fabrication le plus à même de la maîtriser. Ainsi, elle n'entraîne pas une augmentation du taux de rebut, mais améliore au contraire le rendement du processus.
Une nouvelle conception d'enceinte publiée
Parker cite l'exemple d'un boîtier de guidage et de contrôle aérospatial qui était auparavant équipé d'un joint torique. Des problèmes lors des tests d'étanchéité ont nécessité des vérifications répétées de l'état de surface et de l'installation du joint torique.
En alternative à la solution existante, le fournisseur a conçu une nouvelle pièce surmoulée monobloc fermée utilisant la technologie Gask-O-Seal. Selon le fabricant, le temps d'assemblage et le temps consacré aux corrections d'erreurs ont été considérablement réduits. De plus, des exigences de rainurage simplifiées, un nombre réduit de points de fuite, un risque moindre d'introduction de corps étrangers et une élimination facilitée de la graisse lors de l'assemblage ont été constatés comme avantages.
Malheureusement, cette histoire publique de l'utilisation réussie d'une combinaison de différents composants en caoutchouc à des fins d'étanchéité ne prouve pas que tous les joints non fixés doivent être collés à une plaque.
On pourrait supposer que les défaillances initiales, la configuration du boîtier et la pression du nettoyage étaient précisément les facteurs expliquant la bonne intégration pour cette conception particulière.
Là où la complexité se déplace
Le surmoulage du caoutchouc offre plusieurs possibilités qui seraient superflues si le joint était simplement lâche. Il est impératif de garantir qu'un insert en plastique rigide ou en métal soit non seulement propre et dimensionnellement stable, mais aussi correctement positionné dans le moule. L'étape de moulage doit veiller à ce que le caoutchouc atteigne tous les bords prévus et ne laisse aucune trace de contamination. De plus, le procédé doit protéger les interfaces de collage contre la contamination et les dommages physiques causés par les agents de démoulage, l'huile ou les manipulations.
Un support en métal ou en plastique intervient également dans la chaîne de tolérance du joint. La planéité, la précision de positionnement des trous et la dilatation différentielle due à la chaleur peuvent toutes entraîner des variations du degré de compression sur le périmètre de la zone étanche. Même si un support permet une installation simple, il peut provoquer une zone de faible compression si, par exemple, la bride se plie entre les fixations.
La liaison est une interface conçue
Le collage du caoutchouc sur le métal peut nécessiter la préparation de la surface, l'application d'un primaire ou d'un adhésif, le moulage sous pression, la polymérisation et la post-polymérisation. Chaque étape requiert des limites et une traçabilité précises. Le résultat d'un test d'arrachement sur une éprouvette ne reflète pas nécessairement la finesse d'un bord près d'un trou percé sur la pièce finie.
La norme ASTM D429 comprend plusieurs méthodes de comparaison de l'adhérence du caoutchouc aux substrats rigides. La méthode applicable dépend de la forme et de la charge de l'échantillon. Elle permet la comparaison des composés et des procédés, mais le composant fini peut subir des phénomènes de pelage, de cisaillement, de contact avec des fluides, des cycles de température et des contraintes locales non reproduits par l'échantillon standard. [3]
L'intégration peut améliorer la prévention des erreurs
Le matériau Integral Seal de Parker explique qu'un support rigide peut accueillir des éléments d'étanchéité moulés, plusieurs ports et permettre une installation visible. Le fournisseur précise également que le choix du support et de l'élastomère dépend du fluide, de la température, de la pression et de l'historique de mouvement. [2]
Lorsqu'une ligne de production utilise le contrôle visuel, un contour métallique ou un support à clavette est plus facile à détecter qu'un anneau flexible sombre dans un logement. Les dispositifs de fixation par boulons permettent de maintenir le joint en place pendant le transport. Il s'agit de contrôles d'assemblage, et non de propriétés des matériaux.
L'intégration peut également réduire la facilité d'entretien
Un technicien peut remplacer une bague standard sans avoir à jeter un support de grande taille. Une pièce intégrée peut nécessiter le remplacement de l'ensemble suite à un léger défaut d'étanchéité. La décision doit tenir compte de l'accessibilité du site, de la méthode de diagnostic, de la stratégie de gestion des pièces de rechange et de la possibilité de réutiliser le support en toute sécurité.
Le même problème se pose lors de la fabrication. Si un défaut de collage entraîne le rejet d'un insert coûteux, la valeur des rebuts augmente. Les règles de réparation doivent être définies avant la production. Des retouches d'adhésif non contrôlées ou un remoulage local peuvent masquer une interface fragile et compromettre la traçabilité.
Le dossier de qualification
Commencez par l'assemblage de base. Consignez les composants, les opérations, les erreurs courantes, les fuites et le coût total d'installation. La conception intégrée proposée doit indiquer quel type de défaillance chaque nouvelle fonctionnalité permet d'éviter. Sans ce lien, le projet risque de se limiter à un beau dessin sans avantage concret en termes de fabrication.
Tester les supports et les pièces moulées destinés à la production. Inspecter la position de l'insert, le remplissage en caoutchouc, la continuité du collage, les bavures et les dimensions critiques par cavité. Vieillir les pièces dans les fluides et températures appropriés, puis tester l'étanchéité, la résistance aux cycles de pression, la relaxation du couple et le démontage. Prélever des échantillons de sectionnement là où les interfaces cachées sont importantes.
Une seconde application du surmoulage en caoutchouc se justifie lorsque le support contrôle la compression ou l'orientation, auparavant gérées au toucher par les opérateurs. C'est également dans ce cas qu'une solution d'étanchéité monobloc peut réduire les variations au-delà de la simple réduction du nombre de lignes d'approvisionnement.
Avant d'approuver la consolidation, photographiez et chronométrez les ensembles en caoutchouc multi-pièces existants à travers les étapes de réception, de préparation, d'installation et de test d'étanchéité. Ces observations permettent d'établir une base de référence pour la nouvelle conception et de déterminer si la perte principale provient de la manutention, de l'usinage, de l'inspection ou de la maintenance sur site.
La nouvelle pièce doit ensuite être testée à la vitesse normale de la ligne de production avec les opérateurs et les équipements automatisés. Il convient de consigner la force d'installation, la résolution des problèmes, la confirmation visuelle et le traitement des pièces endommagées. Un test d'étanchéité en laboratoire ne garantit pas que le composant consolidé puisse circuler dans l'usine sans engendrer de nouveaux retards.
Yida peut examiner les composants en caoutchouc intégrés lorsque le client fournit l'assemblage actuel, les éléments de fixation, le chemin de charge, le fluide, la température, le mode de service et les volumes prévus. Pour le collage caoutchouc-métal, il convient d'inclure la qualité du substrat, le revêtement et les exigences en matière de corrosion afin que l'interface puisse être développée en tant que composant.



